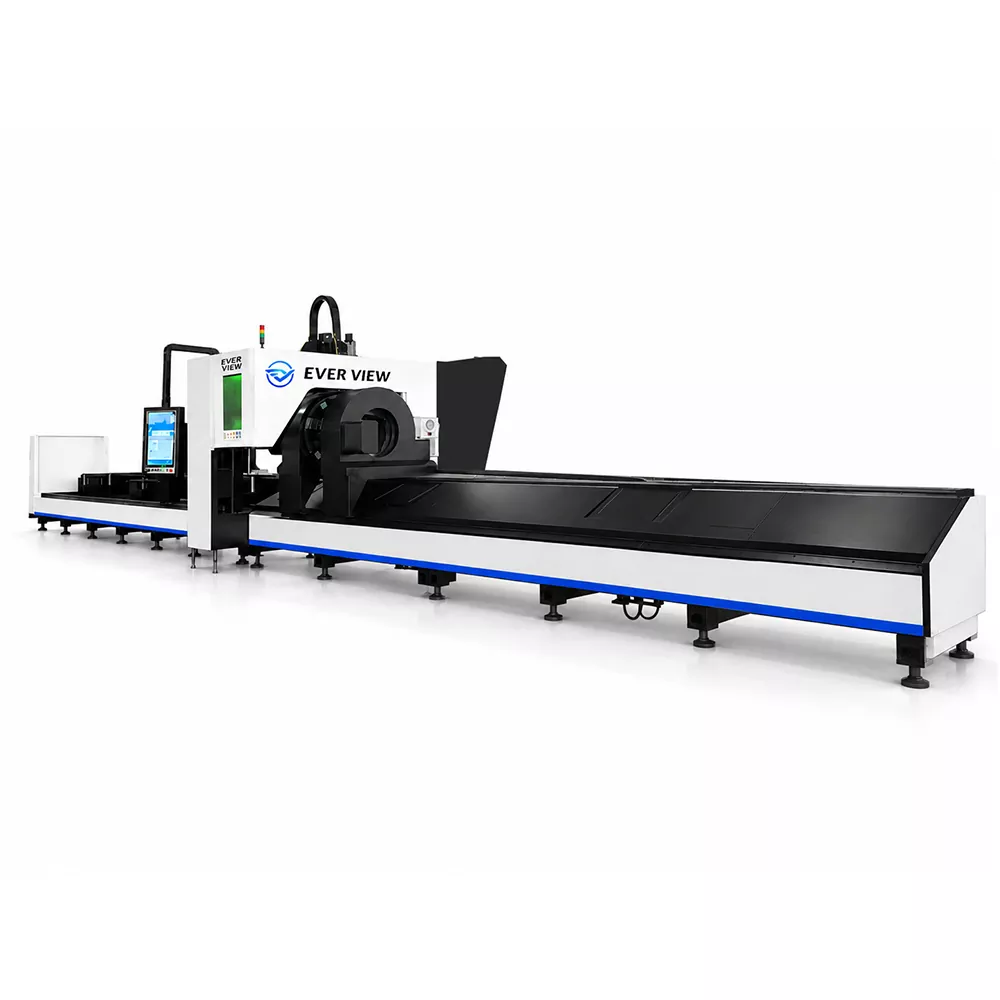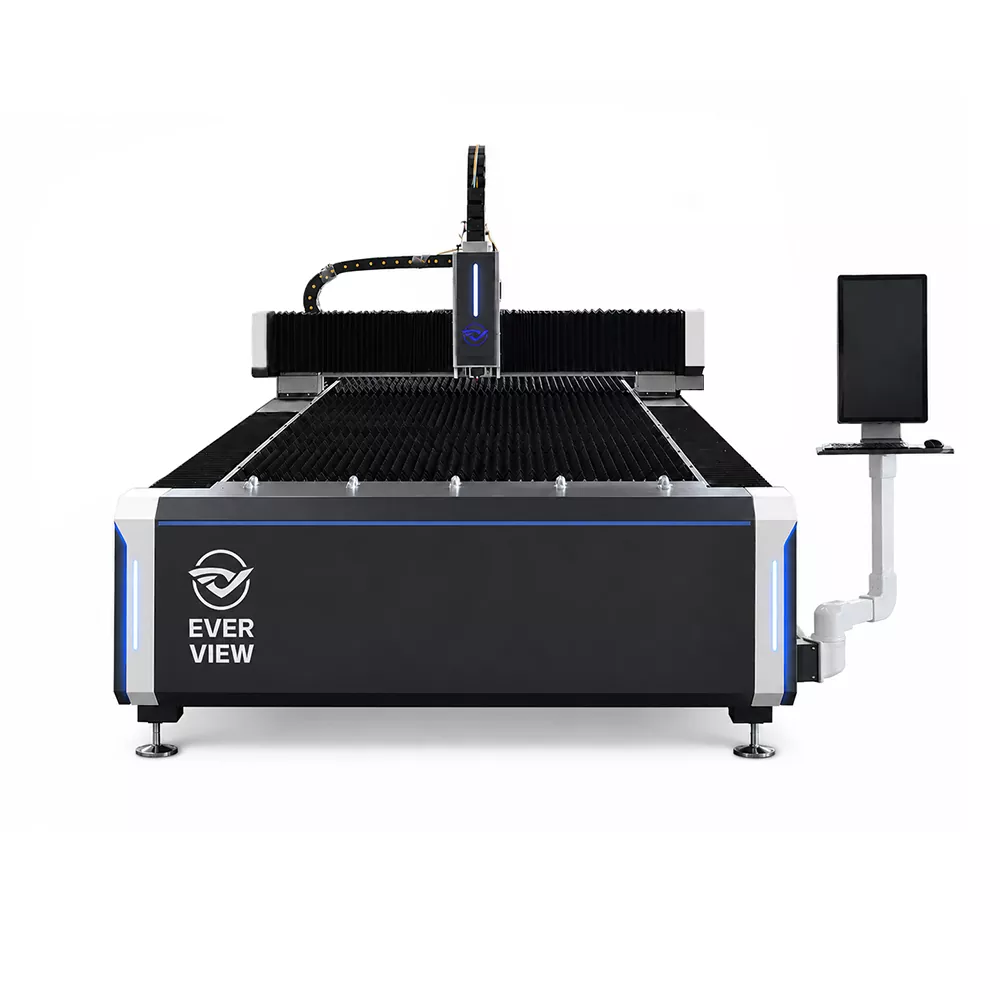
A دستگاه برش لیزر فیبر صفحهبه تولیدکنندگان کمک می کند تا ورق ها و صفحات فلزی را با خطوط دقیق، عرض برش باریک و کنترل انعطاف پذیر CNC پردازش کنند. درک توان لیزر، ضخامت مواد، کیفیت برش، هزینه های عملیاتی و پیکربندی ماشین برای انتخاب تجهیزاتی که نیازهای واقعی تولید را برآورده می کند ضروری است.
این راهنما توضیح میدهد که برش صفحه لیزری فیبر چگونه کار میکند، چه موادی را میتواند پردازش کند، چه چیزی بر عملکرد برش تأثیر میگذارد، و چگونه یک دستگاه را قبل از سرمایهگذاری در تجهیزات تولید جدید ارزیابی کنیم.
1. درک ماشین های برش لیزری فیبر
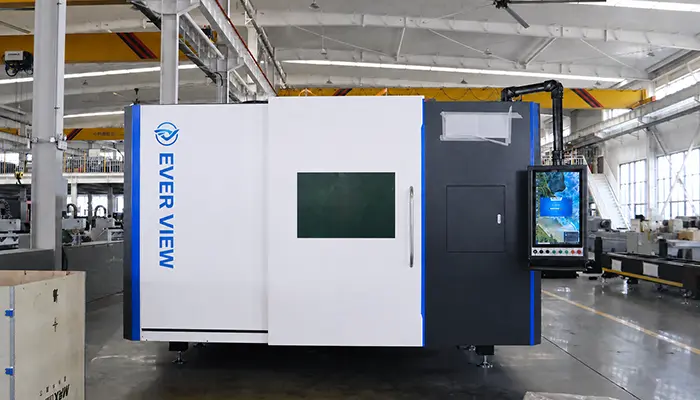
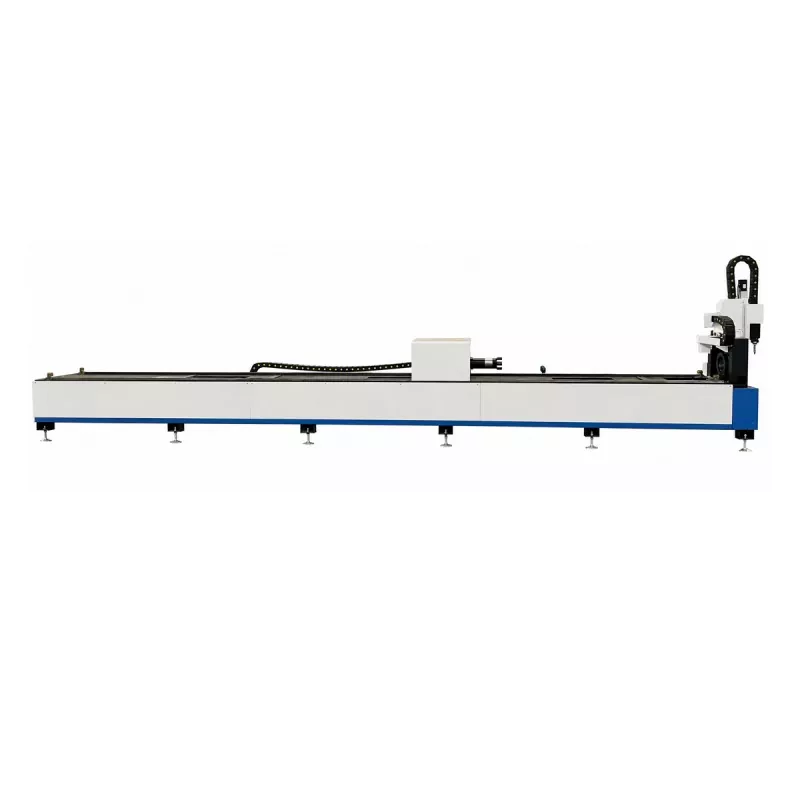
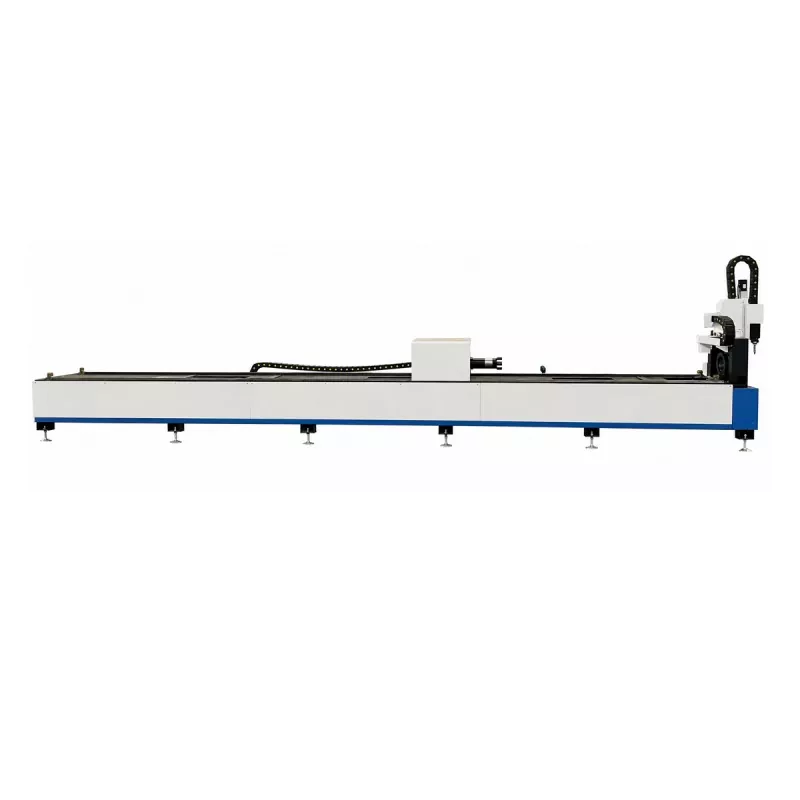
دستگاه برش ورق لیزری فیبر یک سیستم فلزکاری صنعتی است که از یک پرتو لیزر متمرکز برای برش اشکال برنامه ریزی شده از ورق ها یا صفحات فلزی مسطح استفاده می کند. یک کنترلر CNC سر برش و سیستم حرکت را هماهنگ میکند و به دستگاه اجازه میدهد خطوط پیچیده، سوراخها، شکافها و خطوط اجزا را با موقعیتیابی قابل تکرار دنبال کند.
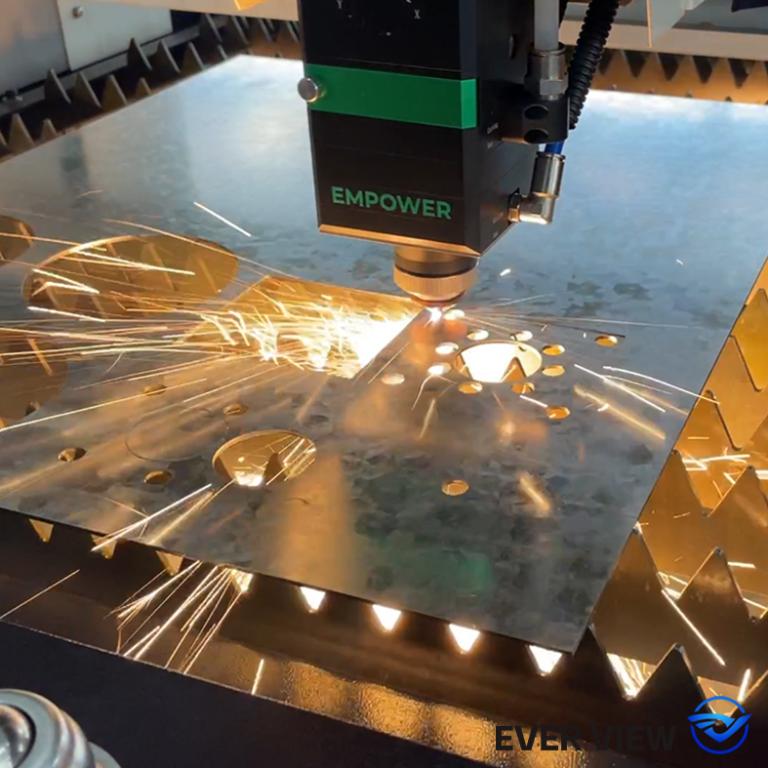
بر خلاف برش مکانیکی معمولی، پردازش لیزری نیازی به تیغه برای تماس با مواد ندارد. پرتو متمرکز گرمای شدیدی را در یک نقطه محلی ایجاد می کند، در حالی که یک گاز کمکی به حذف فلز مذاب از مسیر برش کمک می کند. این فرآیند یک صفحه باریک ایجاد میکند و میتواند نیاز به تکمیل لبه اضافی را زمانی که پارامترهای برش به درستی پیکربندی شدهاند کاهش دهد.
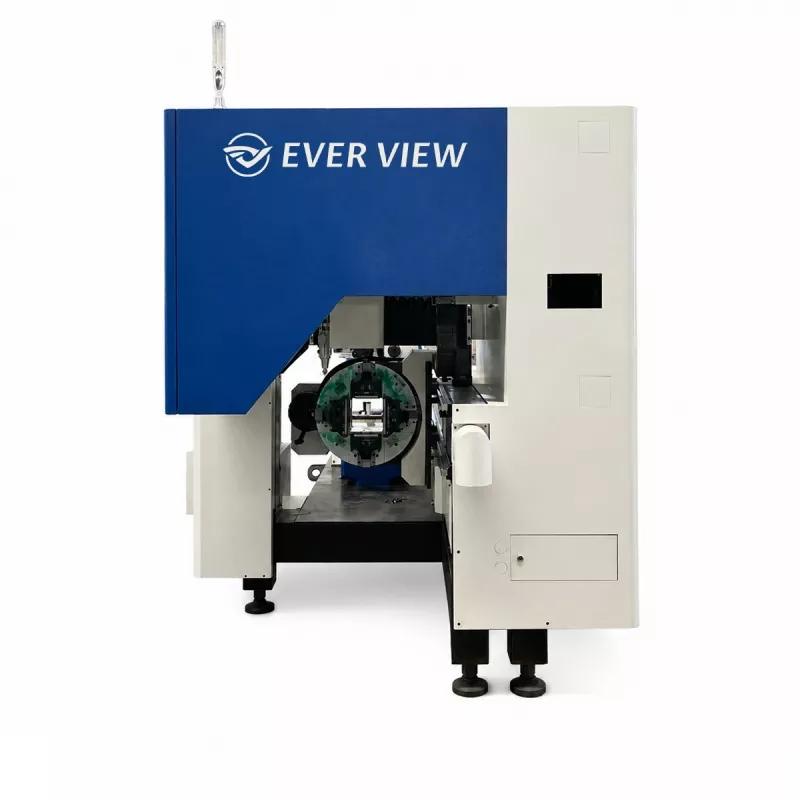
اجزای اصلی یک سیستم صنعتی
- منبع لیزر فیبر:انرژی لیزر مورد استفاده برای پردازش فلز را تولید می کند.
- سر برش لیزری:پرتو را متمرکز می کند و گاز کمکی را به منطقه برش می رساند.
- سیستم کنترل CNC:مسیرهای برش برنامه ریزی شده را تفسیر می کند و حرکت ماشین را هماهنگ می کند.
- سیستم حرکت و تخت ماشین:قطعه کار را حمایت کنید و حرکت پایدار و کنترل شده را حفظ کنید.
- سیستم خنک کننده:اجزای تعیین شده را در محدوده دمای عملیاتی مورد نیاز خود نگه می دارد.
- استخراج دود و محفظه ایمنی:کمک به کنترل انتشار فرآیند و کاهش قرار گرفتن در معرض خطرات لیزر.
این اجزا با هم کار می کنند. اگر ساختار دستگاه، سر برش، کنترل حرکت، منبع گاز یا تنظیمات فرآیند برای کاربرد مناسب نباشد، یک منبع لیزر پرقدرت به تنهایی نمی تواند نتایج عالی را تضمین کند.
2. فرآیند برش چگونه کار می کند؟
برش صفحه لیزری فیبر انرژی نوری، حرکت کنترل شده و حذف مواد را ترکیب می کند. این دستگاه یک نقشه دیجیتال را از طریق یک سری عملیات هماهنگ به یک جزء فلزی فیزیکی تبدیل می کند.
مرحله 1: طرح برش را آماده کنید
اپراتور یک طراحی CAD سازگار را به نرم افزار برنامه نویسی یا تودرتوی دستگاه وارد می کند. این نرم افزار اجزا را روی صفحه فلزی مرتب می کند، مسیرهای برش را ایجاد می کند و ورودی ها، نقاط سوراخ و سایر دستورالعمل های فرآیند را تعریف می کند.
مرحله 2: پرتو لیزر را متمرکز کنید
منبع لیزر پرتویی تولید می کند که از طریق یک سیستم انتقال نوری به سر برش می رود. یک لنز فوکوس انرژی را روی ناحیه کوچکی از قطعه کار متمرکز می کند و دمای محلی را تا زمانی که فلز ذوب شود یا تحت واکنش حرارتی مورد نیاز فرآیند برش انتخابی قرار گیرد، افزایش می دهد.
مرحله 3: مواد مذاب را بردارید
یک گاز کمکی، معمولاً اکسیژن، نیتروژن یا هوای فشرده در صورت لزوم، به بیرون راندن مواد مذاب از پوسته کمک می کند. نوع گاز و فشار بر سرعت برش، اکسیداسیون لبه، ظاهر سطح و مقدار باقیمانده بر روی قطعه تمام شده تأثیر می گذارد.
مرحله 4: مسیر برش CNC را دنبال کنید
سیستم CNC حرکت را در امتداد کانتور برنامه ریزی شده هماهنگ می کند. دستگاه صفحه را سوراخ می کند، مسیر تعیین شده را دنبال می کند و قطعه را تکمیل می کند. شتاب مناسب، کنترل گوشه، تنظیمات فوکوس و سرعت برش برای حفظ ثبات ابعاد مهم هستند.
مرحله 5: قسمت تمام شده را بررسی کنید
اپراتورها ابعاد، کیفیت کرف، سوراخها، تفاله و ظاهر لبه را بر اساس الزامات تولید بررسی میکنند. برای اجزای سخت، یک بازرسی قطعه اول مستند می تواند به بررسی مناسب بودن فرآیند قبل از شروع دسته کامل کمک کند.
3. دستگاه برش لیزری فیبر چه موادی را می تواند پردازش کند؟
سیستم های لیزر فیبر به طور گسترده برای ساخت فلز استفاده می شود، اما محدوده عملی برش به پیکربندی لیزر، درجه مواد، ضخامت، وضعیت سطح، گاز کمکی و کیفیت لبه مورد نیاز بستگی دارد. هر ماشینی نمی تواند هر ماده یا ضخامتی را به یک اندازه خوب پردازش کند.
| مواد | برنامه های کاربردی معمولی | ملاحظات مهم |
|---|---|---|
| فولاد کربن | قطعات سازه ای، قاب ماشین آلات، براکت ها و اجزای ساختمانی | اکسیژن ممکن است از برش کارآمد پشتیبانی کند. اکسیداسیون لبه و الزامات تکمیل پایین دست باید در نظر گرفته شود. |
| فولاد ضد زنگ | تجهیزات پردازش مواد غذایی، محفظه ها، قطعات معماری و اجزای صنعتی | نیتروژن اغلب برای لبه های روشن و کم اکسیداسیون انتخاب می شود، اگرچه مصرف گاز می تواند هزینه های عملیاتی را افزایش دهد. |
| آلومینیوم | اجزای حمل و نقل، محفظه تجهیزات و سازه های سبک وزن | انعکاس، هدایت حرارتی، ترکیب آلیاژ و حفاظت مناسب ماشین نیاز به توجه دارد. |
| برنج و مس | اجزای الکتریکی، قطعات رسانا و محصولات فلزی دقیق | پردازش انعکاسی فلزی به یک سیستم لیزری سازگار، پارامترهای برش مناسب و حفاظت از بازتاب مناسب نیاز دارد. |
| سایر آلیاژهای فلزی | قطعات صنعتی تخصصی و کار ساخت سفارشی | سازگاری و کیفیت برش باید برای آلیاژ خاص و شرایط تولید تأیید شود. |
صنایعی که از برش لیزری پلیت سود می برند
- ساخت تجهیزات سنگین و ماشین آلات کشاورزی.
- تولید قطعات خودرو و تجهیزات حمل و نقل.
- کابینت های برق، جعبه های کنترل و محفظه های صنعتی.
- ساخت فولاد، اجزای ساختمانی و مبلمان فلزی.
- اجزای آسانسور، تجهیزات تجاری، و محصولات فلزی سفارشی.
برای تولیدکنندگانی که طرحهای چندگانه محصول یا تغییرات مکرر سفارش را انجام میدهند، برنامهنویسی CNC میتواند انتقال بین کارها را بدون نیاز به ساخت قالبهای برش اختصاصی برای هر کانتور جدید ساده کند.
4. مزایای کلیدی برای تولیدکنندگان
برش دقیق و ابعاد ثابت
یک سیستم برش لیزری فیبر که به درستی پیکربندی شده باشد می تواند خطوط دقیق، دهانه های کوچک و پروفیل های اجزای قابل تکرار را ایجاد کند. این برای سازندگانی که مجموعههایشان به موقعیت سوراخهای دقیق، فاصلههای کنترلشده و ابعاد قطعه ثابت بستگی دارد، ارزشمند است. تلورانس های واقعی باید با استفاده از دستگاه انتخاب شده و قطعه کار نماینده تایید شوند.
پردازش انعطاف پذیر برای سفارشات مختلف
تغییر یک برنامه برش دیجیتال می تواند ساده تر از تغییر ابزار در یک خط تولید معمولی باشد. این انعطافپذیری از ساخت سفارشی، دستههای کوچک، نمونههای اولیه و برنامههای تولید ترکیبی پشتیبانی میکند. همچنین میتواند به تولیدکنندگان کمک کند تا بدون بازسازی ابزارهای اختصاصی، به بازنگریهای طراحی مشتری پاسخ دهند.
کاهش پردازش ثانویه
هنگامی که انتخاب مواد و پارامترهای برش مناسب باشد، برش لیزری می تواند لبه هایی ایجاد کند که نسبت به برخی از فرآیندهای جایگزین نیاز به سنگ زنی یا برش کمتری دارند. کاهش واقعی به پرداخت سطح مورد نیاز، ضخامت مواد، انتخاب گاز و استانداردهای کیفی قطعه نهایی بستگی دارد.
استفاده بهتر از مواد
نرم افزار Nesting چندین قسمت را در یک صفحه مرتب می کند تا فضای استفاده نشده را کاهش دهد. در ترکیب با کرف های باریک و توالی های برش به خوبی برنامه ریزی شده، این می تواند استفاده از مواد خام را بهبود بخشد. نتیجه به هندسه قطعه، حداقل فاصله، مدیریت باقیمانده و برنامه ریزی تولید بستگی دارد.
بهبود بهره وری بالقوه
مسیرهای برش خودکار، برنامه های تکرار شونده، و تجهیزات بارگیری یا تخلیه اختیاری می توانند جابجایی دستی را کاهش دهند و از تولید سازگارتر پشتیبانی کنند. با این حال، توان عملیاتی کلی به زمان سوراخ کردن، جابجایی مواد، مرتب سازی، بازرسی و زمان مورد نیاز برای تغییر شغل نیز بستگی دارد.
5. چه چیزی عملکرد برش را تعیین می کند؟
عملکرد برش نتیجه ترکیبی از پیکربندی ماشین، خواص مواد، تنظیمات فرآیند و تمرین اپراتور است. ارزیابی این عوامل با هم قابل اعتمادتر از انتخاب تجهیزات مبتنی بر توان لیزر به تنهایی است.
قدرت لیزر و ضخامت مواد
قدرت لیزر بر مقدار انرژی موجود برای ذوب یا پردازش مواد تأثیر می گذارد. قدرت بالاتر می تواند محدوده عملی برش را افزایش دهد یا توان عملیاتی را در شرایط مناسب بهبود بخشد. با این وجود، حداکثر ضخامت اعلام شده لزوماً ضخامتی نیست که یک ماشین بهترین سرعت تولید، کیفیت لبه یا هزینه عملیاتی را ارائه دهد.
قبل از انتخاب پیکربندی، ضخامتهایی که بیشتر استفاده میشوند، ضخیمترین موادی که باید به طور منظم بریده شوند و کارهای گاه به گاه با حداکثر ضخامت را مشخص کنید. از تامین کننده بخواهید که داده های مربوط به مواد، گاز و کیفیت مورد نیاز شما را برش دهد.
سرعت برش و موقعیت فوکوس
سرعت بیش از حد می تواند باعث نفوذ ناقص یا ریزش در لبه پایینی شود، در حالی که سرعت پایین نامناسب می تواند گرمای بیش از حد و کیفیت لبه پایین ایجاد کند. موقعیت فوکوس نیز بر توزیع انرژی در داخل کروف تاثیر می گذارد. تنظیمات صحیح بر اساس مواد، ضخامت، نازل، گاز و پیکربندی ماشین متفاوت است.
کمک به انتخاب گاز
اکسیژن می تواند گرمای اضافی را در طول برش فولاد کربنی ایجاد کند، در حالی که از نیتروژن معمولاً زمانی استفاده می شود که یک لبه روشن و کم اکسیداسیون مهم است. هوای فشرده زمانی که فشار، تمیزی و کنترل رطوبت کافی باشد ممکن است برای کاربردهای خاصی کاربردی باشد. انتخاب گاز باید کیفیت لبه، سرعت پردازش، عملیات پایین دستی و هزینه کل مصرف را متعادل کند.
وضعیت نازل و نوری
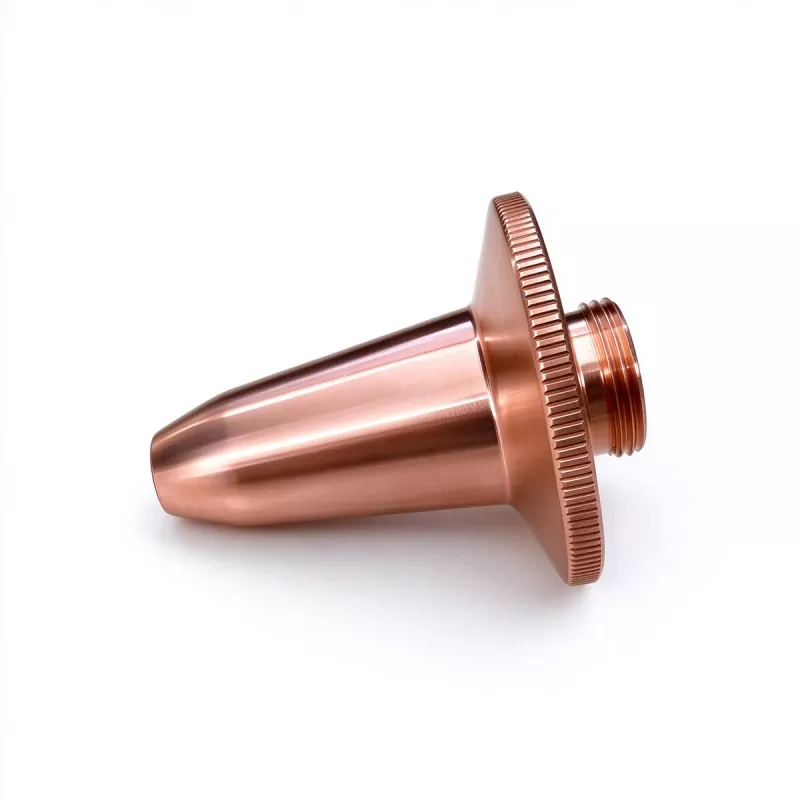
نازل آسیب دیده، پنجره محافظ آلوده یا تراز نازل نازل می تواند جریان گاز را مختل کند و بر نتیجه برش تأثیر بگذارد. بنابراین بازرسی معمولی مواد مصرفی زمانی که کیفیت به طور غیرمنتظره ای بدتر می شود ضروری است.
6. نحوه انتخاب دستگاه برش لیزر فیبر مناسب
ماشین مناسب باید با نیازهای تولید امروز کارخانه مطابقت داشته باشد و در عین حال فضای معقولی برای رشد آینده باقی بگذارد. یک ارزیابی ساختاریافته به جلوگیری از صرف بیش از حد ظرفیت های غیرضروری یا خرید سیستمی که با مشاغل تولیدی معمولی مشکل دارد، کمک می کند.
محدوده مواد و ضخامت خود را مشخص کنید
فهرستی از فلزات فرآوری شده هر ماه، درجه بندی آنها، توزیع ضخامت، ابعاد ورق و پوشش لبه مورد نیاز تهیه کنید. درصد کار نشان داده شده توسط هر ضخامت را به جای تکیه بر ضخیم ترین قسمتی که گاهی اوقات تولید می کنید، درج کنید.
منطقه کاری را با گردش کار تولید خود مطابقت دهید
میز کار باید ابعاد استاندارد صفحه شما و قطعاتی را که قصد تولید آن را دارید، داشته باشد. دسترسی بارگیری، فضای موجود در کارخانه، انبار مواد، دسترسی جرثقیل یا لیفتراک و فاصله مورد نیاز برای تعمیر و نگهداری را بررسی کنید.
پیکربندی کامل ماشین را ارزیابی کنید
منبع لیزر، سر برش، کنترلر CNC، اجزای حرکت، بستر دستگاه، سیستم خنک کننده، نیازهای الکتریکی، تجهیزات استخراج و محفظه ایمنی را مقایسه کنید. تأیید کنید که کدام اقلام در قیمت ذکر شده و کدام لوازم جانبی اختیاری هستند.
بررسی نرم افزار و اتوماسیون
تأیید کنید که نرم افزار برنامه نویسی از فرمت های طراحی و گردش کار تودرتو پشتیبانی می کند. اگر حجم تولید اتوماسیون را توجیه می کند، جداول مبادله، بارگیری و تخلیه خودکار، جابجایی باقیمانده و ادغام با سیستم های تولیدی موجود را ارزیابی کنید.
پشتیبانی تامین کننده را ارزیابی کنید
نصب، آموزش اپراتور، در دسترس بودن قطعات یدکی، عیب یابی از راه دور، و راهنمایی تعمیر و نگهداری، همگی بر ارزش طولانی مدت تجهیزات تأثیر می گذارند. بپرسید که چگونه پشتیبانی فنی ارائه می شود، چه ترتیبات پاسخگویی در دسترس است، و کدام مواد مصرفی باید در محل ذخیره شوند.
درخواست یک پیشنهاد فنی کتبی
یک پیشنهاد مفید باید پیکربندی ماشین، قابلیت های برش، الزامات ابزار، لوازم جانبی شامل، شرایط گارانتی، ترتیبات تحویل، محدوده نصب و آموزش را به وضوح مشخص کند. ادعاهای تولید باید با شرایط آزمایش مربوطه پشتیبانی شوند نه اظهارات گسترده ای که فاقد زمینه هستند.
7. لیزر فیبر در مقابل برش پلاسما و CO2
فن آوری های مختلف برش با ترکیب های مختلف ضخامت مواد، انتظارات کیفیت، حجم تولید و بودجه سرمایه گذاری مطابقت دارند. لیزر فیبر به طور خودکار مقرون به صرفه ترین انتخاب برای هر کار فلزکاری نیست.
| عامل ارزیابی | لیزر فیبر | برش پلاسما | لیزر CO2 |
|---|---|---|---|
| نقاط قوت معمولی | برش دقیق فلزات و سرهای باریک | برش قوی فلزات رسانا، از جمله بسیاری از کاربردهای صفحه ضخیم | پردازش لیزری همه کاره با کاربردهای ثابت در فلزات و غیر فلزات، بسته به طراحی سیستم |
| جزئیات ورق نازک | در کل خیلی خوبه | ممکن است برای ویژگی های خوب نیاز به تکمیل بیشتری داشته باشد | می تواند برش دقیق را در برنامه های سازگار ارائه دهد |
| مناسب بودن صفحه ضخیم | بستگی به قدرت، مواد و کیفیت مورد نیاز دارد | اغلب برای کار صفحات ساختاری رقابتی است | بستگی به قدرت و کاربرد دارد. اقتصاد عملیاتی نیاز به ارزیابی دارد |
| ملاحظات عملیاتی | کمک به ایمنی گاز، اپتیک، خنک کننده و لیزر | سایش الکترود و مواد مصرفی، گاز برش و تکمیل لبه | تامین گاز، اپتیک، تعمیر و نگهداری و سازگاری مواد |
| بهترین رویکرد انتخاب | دقت، توان عملیاتی و هزینه کل برای هر قطعه قابل قبول را اولویت بندی کنید | ضخامت، نیازهای تولید و هزینه هر برش را اولویت بندی کنید | سیستم لیزر را با محدوده مواد مورد نظر و الزامات فرآیند مطابقت دهید |
برای ورق های فلزی نازک و متوسط، فناوری لیزر فیبر اغلب به دلیل ترکیبی از دقت، پتانسیل اتوماسیون و انعطاف پذیری پردازش در نظر گرفته می شود. برای صفحات سنگین، پلاسما ممکن است بسته به شرایط تحمل و هزینه های عملیاتی رقابتی باقی بماند. مناسب ترین انتخاب باید از طریق آزمایش های برش نماینده و مقایسه کامل هزینه تعیین شود.
8. هزینه های عملیاتی و بهره وری تولید
قیمت خرید تنها بخشی از سرمایه گذاری است. یک ارزیابی قابل اعتماد باید هزینه های متحمل شده در حین تولید قطعات قابل قبول در طول عمر مورد انتظار ماشین را در نظر بگیرد.
دسته بندی هزینه های اصلی را شناسایی کنید
- برق:منبع لیزر، سیستم خنک کننده، تجهیزات حرکتی، استخراج و دستگاه های کمکی.
- گاز کمکی:اکسیژن، نیتروژن یا هوای فشرده، از جمله تجهیزات تولید و تصفیه گاز در صورت لزوم.
- مواد مصرفی:نازل ها، پنجره های محافظ، لنزها در صورت لزوم و سایر اجزای جایگزین.
- کار:برنامه نویسی، بارگیری، تخلیه، مرتب سازی، بازرسی و نگهداری.
- تعمیر و نگهداری:سرویس برنامه ریزی شده، تعویض قطعات، عیب یابی و پشتیبانی فنی.
- ضایعات مواد:کارایی تودرتو، قطعات رد شده، ضایعات راه اندازی، و بقایای غیرقابل استفاده.
- زمان توقف:تلفات تولید مرتبط با ایرادات، تعمیر و نگهداری و انتظار برای قطعات یا خدمات.
محاسبه هزینه هر بخش قابل قبول
یک رویکرد مفید تقسیم کل هزینه عملیاتی برای تولید نماینده اجرا شده بر تعداد قطعات منطبق تولید شده است. موارد مصرف مواد، هزینههای در حال اجرا ماشین، نیروی کار، مواد مصرفی و دوباره کاری را درج کنید. این مقایسه معنی دار تری نسبت به سرعت برش به تنهایی می دهد.
تولیدکنندگان همچنین باید زمان چرخه واقعی، از جمله بارگیری، سوراخ کردن، برش، تخلیه و بازرسی را اندازه گیری کنند. ماشینی که به سرعت برش میدهد اما نیاز به مداخله مکرر دارد، ممکن است بالاترین خروجی را در یک شیفت کامل ارائه نکند.
بازده بالقوه سرمایه گذاری را تخمین بزنید
هنگام تعویض تجهیزات برون سپاری یا قدیمی تر، هزینه های جاری را با هزینه های مورد انتظار تولید داخلی مقایسه کنید. شامل نصب، آموزش، تامین مالی، نگهداری و استفاده واقع بینانه است. هرگونه برآورد بازپرداخت باید بر اساس حجم تولید مستند و فرضیات محافظه کارانه در مورد سفارشات آتی باشد.
9. تعمیر و نگهداری و ایمنی محل کار
نگهداری پیشگیرانه به حفظ عملکرد برش پایدار، محافظت از اجزای کلیدی و کاهش وقفه های قابل اجتناب در تولید کمک می کند. اپراتورها باید برنامه تعمیر و نگهداری سازنده تجهیزات و رویه های مشخص شده برای منبع لیزر نصب شده و سر برش را دنبال کنند.
تعمیر و نگهداری روزانه و روتین
- نازل ها را از نظر آسیب، آلودگی و مسائل مربوط به تراز بررسی کنید.
- اجزای نوری محافظ را مطابق روش بازرسی تایید شده بررسی کنید.
- آلارم های سیستم خنک کننده، دما، وضعیت مایع خنک کننده و جریان مورد نیاز را کنترل کنید.
- خطوط تامین گاز، فیلترها، رگولاتورها و خوانش فشار را بررسی کنید.
- میز کار و اطراف آن را عاری از ضایعات انباشته شده و گرد و غبار بیش از حد نگه دارید.
- آلارمهای دستگاه را بررسی کنید و مشکلات تکراری کیفیت برش را ثبت کنید.
- روغن کاری برنامه ریزی شده و بازرسی های مکانیکی را طبق دستور سازنده انجام دهید.
اقدامات ضروری ایمنی لیزر
سیستمهای لیزر صنعتی میتوانند خطرات جدی چشمی، پوستی، آتشسوزی، الکتریکی و دود ایجاد کنند. طول موج و قدرت لیزرهای فیبر به توجه خاصی نیاز دارد زیرا تابش لیزر نزدیک به مادون قرمز ممکن است برای چشم انسان نامرئی باشد.
- از یک محفظه مناسب، اینترلاک و سیستم های محافظ مناسب با طبقه بندی و نصب لیزر استفاده کنید.
- هرگز اینترلاک ها را دور نزنید یا با موانع ایمنی آسیب دیده کار نکنید.
- استخراج موثر دود و ارزیابی خطرات مرتبط با مواد در حال برش را فراهم کنید.
- فقط در صورت لزوم از عینک محافظ لیزری تایید شده توسط ارزیابی ایمنی مستند استفاده کنید. عینک جایگزین کنترل های مهندسی نمی شود.
- عملیات و خدمات را به پرسنل آموزش دیده با پیروی از رویه های تایید شده محدود کنید.
- قبل از نگهداری یا تعمیر، روش های قفل و جداسازی صحیح را اعمال کنید.
تأسیسات باید مقررات محلی قابل اجرا، الزامات الکتریکی، اقدامات احتیاطی در برابر آتش سوزی و استانداردهای ایمنی شغلی را قبل از نصب و بهره برداری تأیید کنند.
10. چک لیست ارزیابی قبل از خرید
قبل از سفارش دستگاه برش لیزر فیبر، از چک لیست زیر برای سازماندهی بحث های فنی با تامین کنندگان احتمالی استفاده کنید.
- آیا درجه های اصلی مواد و ضخامت تولید مستند شده است؟
- آیا توان لیزری پیشنهادی برای کارهای تولید معمولی مناسب است، نه فقط برش گاه به گاه با حداکثر ضخامت؟
- آیا منطقه کار برای اندازه های استاندارد صفحه و طرح کارخانه برنامه ریزی شده مناسب است؟
- آیا قطعات نمونه با استفاده از مواد معرف و الزامات کیفیت آزمایش شده اند؟
- آیا سرعت برش، کیفیت لبه، و نتایج ابعادی تحت شرایط آزمون اعلام شده مستند شده است؟
- آیا منبع لیزر، سر برش، کنترلر و لوازم جانبی آن به وضوح مشخص شده است؟
- آیا نیازهای تامین برق، خنک کننده، هوای فشرده، گاز و استخراج درک شده است؟
- آیا سازگاری نرم افزار، قابلیت تودرتو و اتوماسیون اختیاری بررسی شده است؟
- آیا شرایط نصب، آموزش، گارانتی، قطعات یدکی و پشتیبانی فنی مشخص است؟
- آیا هزینه مورد انتظار برای هر قطعه قابل قبول با روش های تولید موجود مقایسه شده است؟
یک فرآیند خرید به خوبی تعریف شده به تولیدکنندگان کمک می کند تا تامین کنندگان را بر اساس ارزش تولید عملی مقایسه کنند نه اینکه بر مشخصات سرفصل تکیه کنند. همچنین یک مرجع واضح برای پذیرش نصب و بررسی عملکرد آینده ایجاد می کند.
11. سوالات متداول
1. دستگاه برش لیزر فیبر برای چه مواردی استفاده می شود؟
برای برش اشکال برنامه ریزی شده از ورق ها و صفحات فلزی برای کاربردهایی مانند اجزای ماشین آلات، محفظه های صنعتی، قطعات ساختاری، تجهیزات حمل و نقل و ساخت فلز سفارشی استفاده می شود.
2. دستگاه برش ورق لیزری فیبر کدام فلزات را می تواند برش دهد؟
مواد متداول عبارتند از فولاد کربن، فولاد ضد زنگ، آلومینیوم، برنج و مس. مناسب بودن به پیکربندی لیزر، خواص مواد، ضخامت، گاز کمکی و کیفیت برش مورد نیاز بستگی دارد. قبل از تولید، سازگاری را برای آلیاژ خاص تأیید کنید.
3. برای برش صفحه چقدر توان لیزر لازم است؟
توان مورد نیاز به مواد، توزیع ضخامت، حجم تولید، سرعت مورد نظر و الزامات کیفیت لبه بستگی دارد. خریداران باید ضخامتهایی را که اغلب پردازش میشوند اولویتبندی کنند و پیکربندی پیشنهادی را با برشهای نمونه تأیید کنند نه اینکه صرفاً با حداکثر ظرفیت آگهیشده انتخاب کنند.
4. آیا دستگاه برش لیزر فیبر می تواند صفحات فلزی ضخیم را پردازش کند؟
بله، سیستم های صنعتی با پیکربندی مناسب می توانند صفحات فلزی ضخیم را برش دهند. محدودیت عملی با توجه به توان لیزر، نوع فلز، گاز و الزامات کیفیت متفاوت است. برش نزدیک به حداکثر ظرفیت ماشین ممکن است شامل پردازش کندتر یا ویژگی های لبه متفاوت باشد، بنابراین آزمایش نماینده توصیه می شود.
5. آیا برش لیزری فیبر باعث از بین رفتن سوراخ شدگی می شود؟
در هر برنامه ای نیست. برش بهینهسازی صحیح میتواند باعث کاهش فرورفتگی و ریزش شود، اما نتیجه به مواد، ضخامت، وضعیت نازل، تنظیمات گاز و پارامترهای برش بستگی دارد. برخی از اجزا ممکن است همچنان به تمیز کردن لبه یا سایر عملیات تکمیلی نیاز داشته باشند.
6. آیا برش لیزر فیبر مقرون به صرفه تر از برش پلاسما است؟
این بستگی به برنامه دارد. لیزرهای فیبر می توانند برای کارهای دقیق و پردازش ورقه های نازک تا متوسط جذاب باشند، در حالی که پلاسما می تواند برای کارهای خاص با صفحه ضخیم رقابتی باقی بماند. هزینه های تجهیزات، مصرف گاز و برق، توان عملیاتی، نیروی کار، استفاده از مواد و الزامات تکمیل را مقایسه کنید.
7. چه چیزی باید در یک نقل قول ماشین گنجانده شود؟
یک نقل قول دقیق باید منبع و توان لیزر، منطقه کار، سر برش، سیستم CNC، بستر دستگاه، تجهیزات خنککننده، مفاد ایمنی، لوازم جانبی، نرمافزار، نصب، آموزش، گارانتی و پشتیبانی فنی را مشخص کند. الزامات ابزار و موارد اختیاری نیز باید به وضوح بیان شود.
8. چگونه سازندگان می توانند کیفیت برش ثابت را حفظ کنند؟
از پارامترهای برش تایید شده استفاده کنید، نازل ها و اجزای نوری را بازرسی کنید، سیستم های گاز و خنک کننده را حفظ کنید، از روش های نگهداری پیشگیرانه پیروی کنید و نتایج فرآیند را ثبت کنید. هنگامی که کیفیت به طور غیرمنتظره تغییر می کند، قبل از انجام تنظیمات بزرگ پارامترها، مواد مصرفی و آلارم دستگاه را بررسی کنید.
9. خریداران هنگام درخواست قیمت چه اطلاعاتی باید ارائه دهند؟
انواع و درجه مواد، حداقل و حداکثر ضخامت، ابعاد معمول ورق، نقشه های معرف، تولید ماهانه مورد انتظار، کیفیت لبه مورد نیاز، ابزارهای موجود و سطح اتوماسیون ترجیحی را ارائه دهید. این جزئیات به تامین کنندگان کمک می کند تا یک پیکربندی مناسب را توصیه کنند.
10. چرا باید برش نمونه قبل از خرید کامل شود؟
برش نمونه شواهد عملی از نحوه عملکرد یک ماشین پیشنهادی با مواد واقعی و هندسه اجزای خریدار ارائه می دهد. این امکان را به خریدار می دهد تا کیفیت برش، زمان پردازش، سازگاری ابعادی و الزامات تکمیل را قبل از تعهد به سرمایه گذاری ارزیابی کند.
راه حل مناسب برش صفحه لیزر فیبر را برای کسب و کار خود بیابید
انتخاب تجهیزات مناسب با درک مواد، اهداف تولید، کاهش الزامات کیفیت و هزینه های عملیاتی طولانی مدت شروع می شود. یک پیکربندی دقیق ماشین آلات می تواند به بهبود انعطاف پذیری تولید، حفظ کیفیت ثابت قطعات و پشتیبانی از ساخت فلز کارآمدتر کمک کند.
Jinan Ever View Machinery Technology Co., Ltd.از درخواستهای تولیدکنندگان، مشاغل ساخت فلز و خریداران تجهیزات صنعتی که به دنبال راهحلهای برش لیزر فیبر هستند، استقبال میکند. مشخصات مواد، محدوده ضخامت صفحه، ابعاد کاری و اهداف تولید خود را به اشتراک بگذارید تا در مورد پیکربندی مناسب با برنامه شما بحث کنید.
با ما تماس بگیریدبرای بحث در مورد الزامات برش صفحه لیزری فیبر خود، اطلاعات بیشتر دستگاه را درخواست کنید، و راه حلی را که با نیازهای تولیدی شما هماهنگ است را بررسی کنید.